


Spoelwikkelmachines zijn precisieapparatuur en zelfs kleine afwijkingen in spanning, uitlijning of kalibratie kunnen leiden tot draadbreuk, ongelijkmatige spoelen en hogere afvalpercentages.
Door inzicht te krijgen in de meest voorkomende storingspunten - en hoe deze te diagnosticeren en te voorkomen - kunnen fabrikanten hun productielijnen soepel laten draaien en kostbare stilstandtijd verminderen.
In deze gids vindt u informatie over de oorzaken van draadbreuk, kalibratiestappen, preventieve onderhoudsroutines en een checklist voor probleemoplossing die u op de werkvloer kunt gebruiken.

I. Wat veroorzaakt draadbreuk in spoelwikkelmachines?
Draadbreuk is een van de meest voorkomende en kostbare problemen in de industriespoelwikkeling, aangezien een enkele onderbreking de productie kan stopzetten, materiaal kan verspillen en de lopende spoel kan beschadigen.
A. Spannings-gerelateerde oorzaken
Overmatige of onstabiele spanning is de belangrijkste oorzaak van draadbreuken. Wanneer de spanner te strak is afgesteld, of wanneer de spanning fluctueert omdat een danserarm, weegcel of veer uit de kalibratie is geraakt, komt de draad onder spanning te staan die hij niet aankan. Dit komt vooral vaak voor bij fijne- magneetdraad, waarbij zelfs kleine spanningspieken voldoende zijn om de draad te laten breken.
B. Draadkwaliteit en mechanische geleidingsproblemen
Draadbreuken kunnen ook het gevolg zijn van de draad zelf - broze plekken, een inconsistente diameter of defecten aan het email van de leverancier - maar ook van de kant van de machine, zoals bramen of scherpe randen op de geleiders, versleten rollen of een spoel die niet soepel wordt doorgevoerd. Een andere vaak voorkomende oorzaak is ruwe behandeling tijdens het verwisselen van spoelen.
| Oorzaak van draadbreuk | Typisch symptoom | Aanbevolen oplossing |
|---|---|---|
| Overmatige spanningsinstelling | Draad knapt midden-wikkeling | Kalibreer de spanner opnieuw volgens de specificaties voor draaddikte |
| Versleten of niet goed uitgelijnde geleider | Herhaalde pauzes op hetzelfde punt in de cyclus | Inspecteer en vervang de geleider, controleer de uitlijning |
| Slechte draadkwaliteit | Willekeurige pauzes tijdens verschillende runs | Schakel over naar een andere leverancier of inspecteer de inkomende draad |
| Scherpe randen/bramen op rollen | Rafelt vóór volledige breuk | Betreffende onderdelen polijsten of vervangen |
| Onjuiste spoeltoevoer | Pauzes tijdens secties met hoge snelheid- | Pas de spanning van de spoelrem aan, controleer de spil |
II. Hoe kalibreer je een spoelwikkelmachine?
Kalibratie zorgt ervoor dat de spanning, het aantal beurten en de beweging binnen de toleranties blijven die het spoelontwerp vereist. Het overslaan van de kalibratie is een van de meest voorkomende redenen waarom wikkelproblemen na een reparatie opnieuw optreden.
A. Kalibratie van het spanningssysteem
Begin met het op nul zetten van de spanningssensor zonder dat er draad is geladen, voer vervolgens een bekende draadmeter door het systeem en vergelijk de weergegeven spanning met een draagbare spanningsmeter. Pas de veer of de elektronische regeling van de spanner aan totdat de meetwaarden overeenkomen met de doelwaarde voor die draadmaat, en herhaal de controle op een paar punten over de spoeldiameter, aangezien de spanning kan afwijken naarmate de spoel leeg raakt.
B. Spil-, sensor- en verplaatsingskalibratie
Controleer naast de spanning ook of de toerenteller overeenkomt met een handmatig getelde monsterspoel, dat de spil in de juiste richting stopt en dat het verplaatsingsmechanisme synchroon beweegt met de rotatie van de spil (de "elektronische versnelling" -relatie tussen de twee assen). Elke vertraging tussen deze twee bewegingen wordt weergegeven als een ongelijkmatige steek of overlappende draad.
| Kalibratiestap | Gereedschap nodig | Frequentie |
|---|---|---|
| Nulspanningssensor | Spanningsmeter | Vóór elke nieuwe draadbatch |
| Controleer of het aantal beurten telt | Handmatige monsterspoel | Wekelijks of na omschakeling |
| Controleer de spilstoppositie | Visuele/encodercontrole | Maandelijks |
| Synchronisatie van verplaatsing-spiltiming | Proefdraaien + inspectie | Na onderhoud of riemwissel |
III. Hoe kunt u draadbreuk voorkomen?
Preventie is veel goedkoper dan herhaalde probleemoplossing, en de meeste-breukpreventiestappen zijn eenvoudige gewoonten die in de dagelijkse werkzaamheden zijn ingebouwd.
A. Preventie op proces-niveau
Stel de spanning in volgens de specificaties van de draadfabrikant in plaats van op gevoel, inspecteer de draadgeleiders en rollen op bramen vóór elke productierun en vermijd abrupte snelheidsveranderingen die de spanning tijdelijk doen stijgen. Door een spanningscontroleapparaat met feedback te gebruiken (in plaats van een vaste mechanische rem) kan het systeem zichzelf-corrigeren als de diameter van de spoel verandert.
B. Behandeling en omgeving
Bewaar en behandel draadspoelen zorgvuldig om knikken of schade aan het oppervlak te voorkomen voordat ze zelfs maar de machine bereiken, en houd het werkgebied vrij van stof en vuil dat de draad kan beschadigen terwijl deze wordt aangevoerd. Een hoge luchtvochtigheid kan de isolatie na verloop van tijd ook verzwakken, dus klimaatbeheersing is belangrijker dan exploitanten vaak verwachten.
IV. Hoe kunt u het uitvalpercentage van spoelwikkelingen verminderen?
Schroot komt meestal voort uit dezelfde hoofdoorzaken als draadbreuk- en spanningsproblemen, maar om dit te verminderen moet naar het proces als geheel worden gekeken in plaats van de problemen één voor één op te lossen.
A. Verscherp de procescontroles
Standaardiseer de spannings- en snelheidsinstellingen per spoeltype, zodat operators niet met vallen en opstaan aanpassingen hoeven te doen, en houd de parameters voor traverse en rotaties- vast zodra een taak is gevalideerd. Kleine, ongedocumenteerde aanpassingen tussen ploegendiensten zijn een veel voorkomende verborgen bron van afval.
B. Bouw inspectiepunten in
Door een in-procescontrole - visueel of geautomatiseerd - toe te voegen nadat de eerste paar spoelen van een run een afwijkende instelling onderschept voordat er een volledige batch defecte onderdelen wordt geproduceerd. Het testen van de isolatieweerstand op steekproefbasis is ook nuttig om onvoldoende isolatie op te sporen voordat de spoelen verder in de lijn bewegen.
V. Wat moet er in een reparatiehandleiding voor een spoelwikkelmachine staan?
Een handige reparatiegids is gerangschikt per symptoom, zodat de operator snel kan overschakelen van 'wat er gebeurt' naar 'wat te controleren'.
A. Diagnose per symptoom
Groepeer problemen op basis van de manier waarop ze zich voordoen: - draadbreuk, spoelen die er los of onregelmatig uitzien, abnormaal geluid of trillingen, of bochten-telfouten - omdat elk symptoom verwijst naar een ander subsysteem (spanning, mechanische slijtage of sensoren/controller).
B. Reparatiestappen en escalatie
Voor elk symptoom moet de handleiding de controles vermelden die een operator kan uitvoeren (instelling van de spanning, visuele inspectie van de geleidingen, het opruimen van vuil) voordat hij naar een technicus escaleert voor problemen zoals lagerslijtage, sensorfouten of controllerfouten die demontage vereisen.
| Symptoom | Eerste controles | Wanneer moet u een technicus bellen? |
|---|---|---|
| Frequente draadbreuken | Spanningsinstelling, geleidingsconditie | Pauzes gaan door na herkalibratie |
| Losse of ongelijkmatige spoelen | Slijtage spanrol, kalibratie | Spanveer/elektronica is aan vervanging toe |
| Wiebelen of trillen | Spindelmontage, lagerslijtage | Vervanging van lagers vereist |
| Aantal beurten-fout | Sensoraansluiting, handmatige hertelling | Controller- of sensorfout |
| Abnormaal geluid | Puin, losse onderdelen | Aanhoudend geluid na stoppen en inspectie |

VI. Wat houdt preventief onderhoud van wikkelmachines in?
Preventief onderhoud zorgt ervoor dat bovenstaande problemen überhaupt voorkomen worden en werkt het beste volgens een bepaald schema in plaats van op basis van- de noodzaak.
A. Routinematige reiniging en inspectie
Geleiders, rollen en spanningskussens verzamelen stof en vuil dat krassen op de draad kan veroorzaken en spanningsmetingen kan veroorzaken. Regelmatig reinigen en polijsten van contactoppervlakken moet daarom deel uitmaken van elke dienst of dagelijkse routine.
B. Geplande componentcontroles
Slijtonderdelen - spanblokken, vilten inzetstukken, sensoren, dansarmen, riemen - gaan niet oneindig lang mee, en door ze volgens een schema te vervangen, wordt de ongeplande stilstand vermeden die wordt veroorzaakt door een plotselinge storing halverwege- de run.
| Onderhoudstaak | Aanbevolen frequentie |
|---|---|
| Reinig geleidingen, rollen, spankussens | Dagelijks |
| Inspecteer het draadtraject op bramen/slijtage | Wekelijks |
| Controleer het spansysteem en kalibreer het opnieuw | Wekelijks of per batch |
| Inspecteer riemen, lagers en tandwielen | Maandelijks |
| Volledige sensor- en controllercontrole | Driemaandelijks |
VII. Wat is een checklist voor het oplossen van problemen met spoelwikkelingen?
Door een korte checklist bij de hand te hebben, kunnen operators systematisch de meest voorkomende oorzaken aanpakken in plaats van te gissen.
A. Voordat u met de productie begint
Controleer of de spanning is gekalibreerd voor de huidige draaddikte, controleer of de geleiders en rollen schoon en vrij van bramen zijn, controleer of de spoel soepel doorvoert en controleer of de instellingen voor het aantal windingen en de verplaatsing overeenkomen met de taakspecificatie.
B. Als er halverwege- een probleem optreedt
Stop de machine, identificeer het symptoom (breuk, losheid, geluid, telfout), controleer het relevante subsysteem uit de reparatiegids hierboven en ga pas verder zodra de hoofdoorzaak - en niet alleen het symptoom - is verholpen.
| Controlelijstitem | Status |
|---|---|
| Spanning gekalibreerd voor huidige draaddikte | ☐ |
| Geleiders en rollen schoon, braam-vrij | ☐ |
| Spoeltoevoer soepel, geen knikken | ☐ |
| Het aantal beurten is geverifieerd aan de hand van het monster | ☐ |
| Traverse-spiltiming gesynchroniseerd | ☐ |
| Geen abnormaal geluid of trillingen bij het opstarten | ☐ |
Aanbevolen apparatuur van KIOXIA
Veel van de bovengenoemde problemen - draadbreuk, spanningsafwijking en ongelijkmatige wikkeling - komen veel minder vaak voor op machines die vanaf het begin zijn gebouwd met stabiele spanningscontrole en nauwkeurige bewegingssynchronisatie.
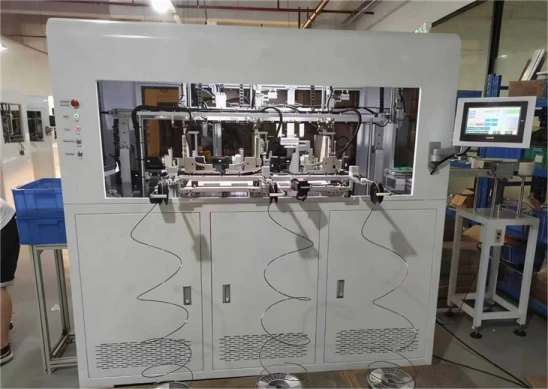
KIOXIAontwerpt toroïdale en spoelwikkelmachines die zijn ontworpen om deze faalpunten te minimaliseren, inclusief betrouwbare spanningsfeedbacksystemen en nauwkeurige spil-traverse-synchronisatie voor consistente, lage- schrootproductie. Ontdek ons volledige productassortiment om de juiste wikkelmachine voor uw toepassing te vinden.
Bent u op zoek naar een betrouwbare wikkelmachine of heeft u gerelateerde vragen? Neem dan gerust contact met ons opneem contact op met onze experts; wij bieden gratis adviesdiensten.
Mogelijk bent u geïnteresseerd in:
Hoe efficiënte ringkerntransformatoren te ontwerpen
De ultieme gids voor spoelwikkelmachines
Wat is het verschil tussen een spoel en een wikkeling?
Wat is een automatische toroïdale spoelwikkelmachine van het tandwieltype?


